En bref
La mayoría de fallos en pavimentos industriales nacen antes de aplicar el material, no después.
- El 40% de renovaciones se deterioran antes de 5 años por errores de soporte
- Las macrofibras sustituyen ya al mallazo en soleras de grandes superficies
- La distancia entre juntas determina la vida útil real de cualquier solera
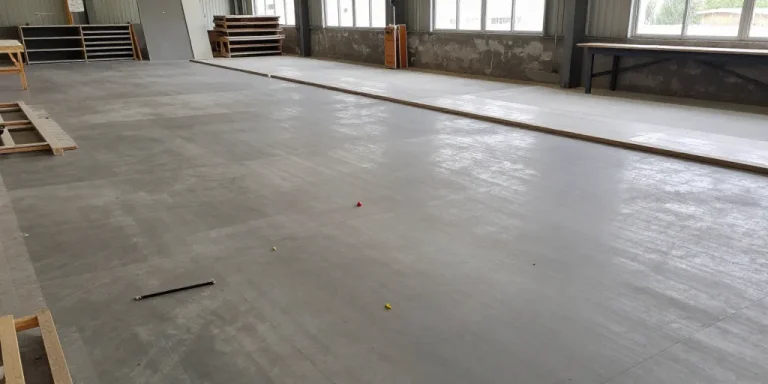
Los pavimentos industriales fallan casi siempre por la misma razón: nadie revisó lo que había debajo antes de aplicar la solución final. Trabajamos con clientes que llegan con resinas agrietadas a los 18 meses, hormigones pulidos que se levantan en las juntas, y en el 90% de los casos el problema no está en el material elegido sino en lo que ocurrió antes de su aplicación. Esta realidad no aparece en las fichas técnicas ni en los folletos comerciales de las empresas instaladoras.
La verdad oculta sobre fallos prematuros en pavimentos industriales
Un pavimento industrial certifica su durabilidad real solo cuando el soporte, la humedad residual y la compatibilidad química entre capas se verifican antes de aplicar cualquier resina epoxi o mortero autonivelante. La norma ISO 9001 exige trazabilidad en los procesos de instalación, pero no obliga a realizar ensayos de humedad previos, y ahí empieza el problema. Hemos visto naves donde el instalador aplicó la resina sobre una solera con 6% de humedad residual cuando el límite técnico recomendado ronda el 4%.
Por qué el 40% de renovaciones fracasan antes de 5 años
El presupuesto ajustado explica buena parte de estos fallos tempranos. Cuando una empresa recorta el capítulo de preparación de superficie para bajar el precio final, el pavimento pierde años de vida útil. Los datos del sector reflejan que las renovaciones ejecutadas sin fresado previo ni diagnóstico de humedad presentan el doble de incidencias en los primeros 5 años frente a las que sí lo incluyen. El mantenimiento posterior no compensa lo que se ahorró en la fase de preparación.
Errores de preparación del soporte que los instaladores no comunican
La superficie de hormigón necesita una rugosidad específica, medida en perfil CSP, para que la resina epoxi agarre correctamente. Muchos instaladores aplican directamente sobre soleras lisas o con restos de curado químico, y la resina se despega en meses. Nosotros insistimos siempre en exigir el informe de preparación antes de firmar cualquier presupuesto, porque ahí se ve si el aplicador ha hecho su trabajo o ha ido directo a la parte visible.
Incompatibilidades químicas entre materiales que nadie menciona
Mezclar sistemas epoxi de distintos fabricantes en una misma solera genera delaminaciones que ningún certificado SGS detecta a simple vista. La resistencia química de un epoxi bicomponente cambia según el endurecedor usado, y combinar productos de distinta base amínica provoca fisuras internas invisibles hasta pasados varios meses. Esta incompatibilidad rara vez figura en los informes comerciales de las empresas de pavimentos industriales.
Micro y macrofibras: la revolución silenciosa que sustituye al acero en soleras
Las macrofibras estructurales alcanzan resistencias a flexotracción comparables al mallazo electrosoldado tradicional, con la ventaja de eliminar el riesgo de corrosión interna. Molins, tras adquirir Pavirat y Lithium Concrete, ha reforzado su apuesta por sistemas de fibra en soleras industriales de gran superficie, una tendencia que confirma hacia dónde se mueve el sector.
Cómo funcionan las fibras respecto al mallazo tradicional
El mallazo trabaja en una posición fija dentro de la capa de hormigón, mientras que las fibras se distribuyen de forma homogénea en toda la masa. Esta distribución tridimensional reduce la fisuración por retracción plástica desde las primeras horas de curado, algo que el acero convencional no logra porque solo actúa una vez el hormigón ya ha fraguado.
Ventajas de resistencia sin juntas de dilatación cada 2 metros
Los sistemas de hormigón con macrofibras y tecnología de retracción compensada permiten ejecutar paños de hasta 1.600 metros cuadrados sin cortes intermedios, según datos publicados por fabricantes de hormigón especializado. Esto reduce drásticamente el número de juntas, que son precisamente el punto más débil de cualquier solera industrial.
Sectores donde las fibras ya han desplazado completamente el acero
Los centros logísticos con tráfico intensivo de carretillas retráctiles y los almacenes automatizados han adoptado las macrofibras como estándar, porque la ausencia de armadura metálica facilita el fresado y reparación puntual sin cortar acero. En naves de nueva construcción para grandes operadores, esta solución ya representa la opción por defecto en los pliegos técnicos.
Análisis sectorial: qué tipo de pavimento realmente necesita tu industria
Elegir un pavimento industrial sin analizar el sector de actividad es el error más frecuente que detectamos en auditorías de suelos deteriorados. Cada actividad impone exigencias distintas, y la resistencia mecánica no siempre es el criterio prioritario.
Pavimentos para logística: cargas dinámicas versus estáticas
Las naves logísticas soportan cargas dinámicas generadas por carretillas y transpaletas, muy distintas de las cargas estáticas de estanterías fijas. Un hormigón pulido con alta resistencia a la abrasión responde bien al tráfico rodado constante, pero necesita un cálculo de planimetría FM2 o superior para evitar vibraciones en los sistemas de almacenaje automatizado.
Industria alimentaria: resistencia química versus impermeabilidad
En mataderos, salas de despiece y bodegas, la resina de poliuretano cemento gana terreno frente al epoxi tradicional porque resiste mejor el agua caliente a presión y los ciclos térmicos bruscos. La resistencia química por sí sola no basta si el pavimento no es completamente impermeable, porque las filtraciones generan proliferación bacteriana bajo la superficie.
- Alta resistencia a la abrasión
- Superficie continua sin juntas
- Fácil desinfección
- Coste inicial superior
- Requiere aplicador certificado
- Sensible a temperaturas extremas durante el curado
Sector químico y farmacéutico: la trampa de elegir solo por resistencia
Un pavimento con altísima resistencia química puede fallar igualmente si no controla la carga electrostática. En salas limpias farmacéuticas, la prioridad no es solo aguantar ácidos o disolventes, sino evitar la acumulación de electricidad estática que compromete procesos sensibles. Muchas empresas eligen el epoxi más resistente del catálogo sin comprobar si necesitan además una variante conductiva.
Naves con almacenaje en altura: cálculo de cargas concentradas
Las estanterías de gran altura transmiten cargas puntuales muy superiores a las de un tráfico rodado normal. El pavimento necesita un estudio de cargas concentradas bajo cada pata de estantería, no solo una resistencia genérica a compresión. Ignorar este cálculo provoca hundimientos localizados meses después de la instalación.
El costo real durante 10 años: más allá del presupuesto inicial
El presupuesto de un pavimento industrial nunca debería limitarse al coste por metro cuadrado de instalación. Nosotros calculamos siempre el coste a 10 años, incluyendo mantenimiento, reparaciones y paradas de producción, porque ahí es donde se ve la diferencia real entre soluciones aparentemente similares.
Rutinas de limpieza que erosionan ciertos acabados
El barrido mecánico diamantado desgasta progresivamente los acabados epoxi de baja resistencia si se aplica con la frecuencia habitual en naves de alto tráfico. Un pavimento antipolvo mal dimensionado pierde su capa protectora en menos de 3 años cuando se limpia con maquinaria industrial agresiva pensada para hormigón desnudo.
Reparaciones parciales: por qué generan manchas permanentes
Reparar solo la zona dañada de una resina epoxi genera casi siempre una diferencia de tono visible, porque el lote de pigmento original rara vez coincide exactamente con el nuevo. Esta mancha permanente no afecta a la función del pavimento, pero delata al cliente una reparación mal planificada y reduce el valor percibido de toda la instalación.
Renovación de zonas de tráfico intenso versus reemplazo total
Renovar únicamente los pasillos de mayor tráfico, dejando el resto del pavimento original, funciona bien cuando el soporte de hormigón conserva buena planimetría. Si la solera de base presenta fisuración estructural, cualquier renovación parcial fracasa en menos de 2 años, y el reemplazo total termina siendo la opción más rentable a medio plazo.

Transferencia de cargas en juntas: el factor que determina durabilidad
La transferencia de cargas entre paños de hormigón a través de las juntas es, en nuestra experiencia, el factor menos entendido por quienes contratan un pavimento industrial. Una junta mal diseñada convierte una solera de excelente calidad en un problema recurrente de mantenimiento.
Sistemas de junta cerrada versus junta abierta sellada
La junta cerrada, rellenada con mortero epoxi rígido, transfiere cargas de forma directa entre paños y reduce el riesgo de escalonamiento bajo tráfico de carretillas. La junta abierta sellada con poliuretano flexible absorbe mejor los movimientos térmicos, pero exige inspección periódica porque el sellante se degrada con el paso de vehículos pesados.
- Menor mantenimiento con junta cerrada correctamente ejecutada
- Mejor absorción de movimientos con sellado flexible
- Ambos sistemas certifican vida útil superior a 15 años si se calculan bien
Cómo las juntas deficientes generan levantamientos y grietas
Una junta sin pasador de transferencia de carga permite que un lado del paño se hunda ligeramente respecto al otro, generando el clásico escalón que rompe ruedas de carretillas y acelera la fatiga del hormigón circundante. Este defecto, una vez instalado, exige demolición y reconstrucción de la zona afectada, no una simple reparación superficial.
Distancia entre juntas según tipo de pavimento y carga esperada
La distancia recomendada entre juntas de contracción en hormigón convencional ronda los 4 a 6 metros, mientras que las soleras con macrofibras estructurales permiten separaciones muy superiores gracias al control de la retracción plástica desde el fraguado inicial. Esta diferencia técnica explica por qué comparar precios entre dos ofertas sin mirar el despiece de juntas es un error habitual.
Certificaciones que realmente importan versus cumplimiento normativo
No todas las certificaciones aportan el mismo valor práctico. Distinguir entre un sello obligatorio y un certificado de calidad voluntario evita pagar de más por garantías que no se ajustan a la actividad real de la nave.
ISO versus normativas sectoriales específicas
La certificación ISO 9001 garantiza la trazabilidad del proceso de fabricación y aplicación, pero no sustituye a normativas sectoriales como las exigencias específicas de la industria alimentaria en materia de higiene de superficies. Una empresa instaladora puede tener ISO 9001 y aun así carecer de la experiencia certificada por SGS en sistemas para plantas cárnicas o pesqueras.
Antiestáticos y conductivos: cuándo son obligatorios y cuándo innecesarios
Los pavimentos conductivos resultan obligatorios en salas con riesgo de atmósfera explosiva o zonas con componentes electrónicos sensibles, pero instalarlos en una nave logística estándar solo encarece el proyecto sin aportar beneficio real. Confundir antiestático con conductivo es otro error común: el primero reduce la acumulación de carga, el segundo la disipa de forma controlada hacia tierra.
Antideslizantes: interpretación errónea de requisitos de seguridad laboral
Muchas empresas exigen el coeficiente de deslizamiento más alto del mercado pensando en seguridad laboral, sin considerar que un acabado excesivamente rugoso dificulta la limpieza y acelera el desgaste de ruedas de carretillas. El equilibrio correcto entre antideslizante y facilidad de mantenimiento depende del tipo de calzado y tráfico real de cada nave, no de un valor genérico de catálogo.
Pavimentos industriales: la decisión que marca la próxima década
Elegir bien un pavimento industrial hoy evita facturas de reparación durante los próximos 10 años. Nosotros seguimos insistiendo en lo mismo tras cada proyecto: el material importa menos que el diagnóstico previo del soporte y el cálculo correcto de juntas. Las fibras estructurales, las certificaciones bien interpretadas y un análisis sectorial honesto marcan la diferencia entre un pavimento que dura 20 años y otro que falla antes de los 5.
FAQ: Preguntas frecuentes sobre pavimentos industriales
¿Cuáles son los 3 tipos de pavimentos más utilizados en España?
El hormigón pulido, la resina epoxi y el poliuretano concentran la mayor parte de instalaciones en naves y plantas industriales españolas. Cada uno responde a exigencias distintas de resistencia química, tráfico y presupuesto.
¿Cuáles son los tipos de suelo industrial según sector productivo?
La industria alimentaria exige suelos de poliuretano o epoxi con certificación higiénica, la logística prioriza hormigón pulido de alta planimetría, y el sector químico requiere resinas con resistencia específica a ácidos y disolventes según la sustancia manipulada.
¿Qué diferencia existe entre un pavimento industrial de hormigón y una resina epoxi?
El hormigón pulido trabaja como solera estructural con acabado superficial, mientras que la resina epoxi se aplica como revestimiento sobre una base de hormigón ya existente, aportando impermeabilidad y resistencia química que el hormigón desnudo no ofrece por sí solo.